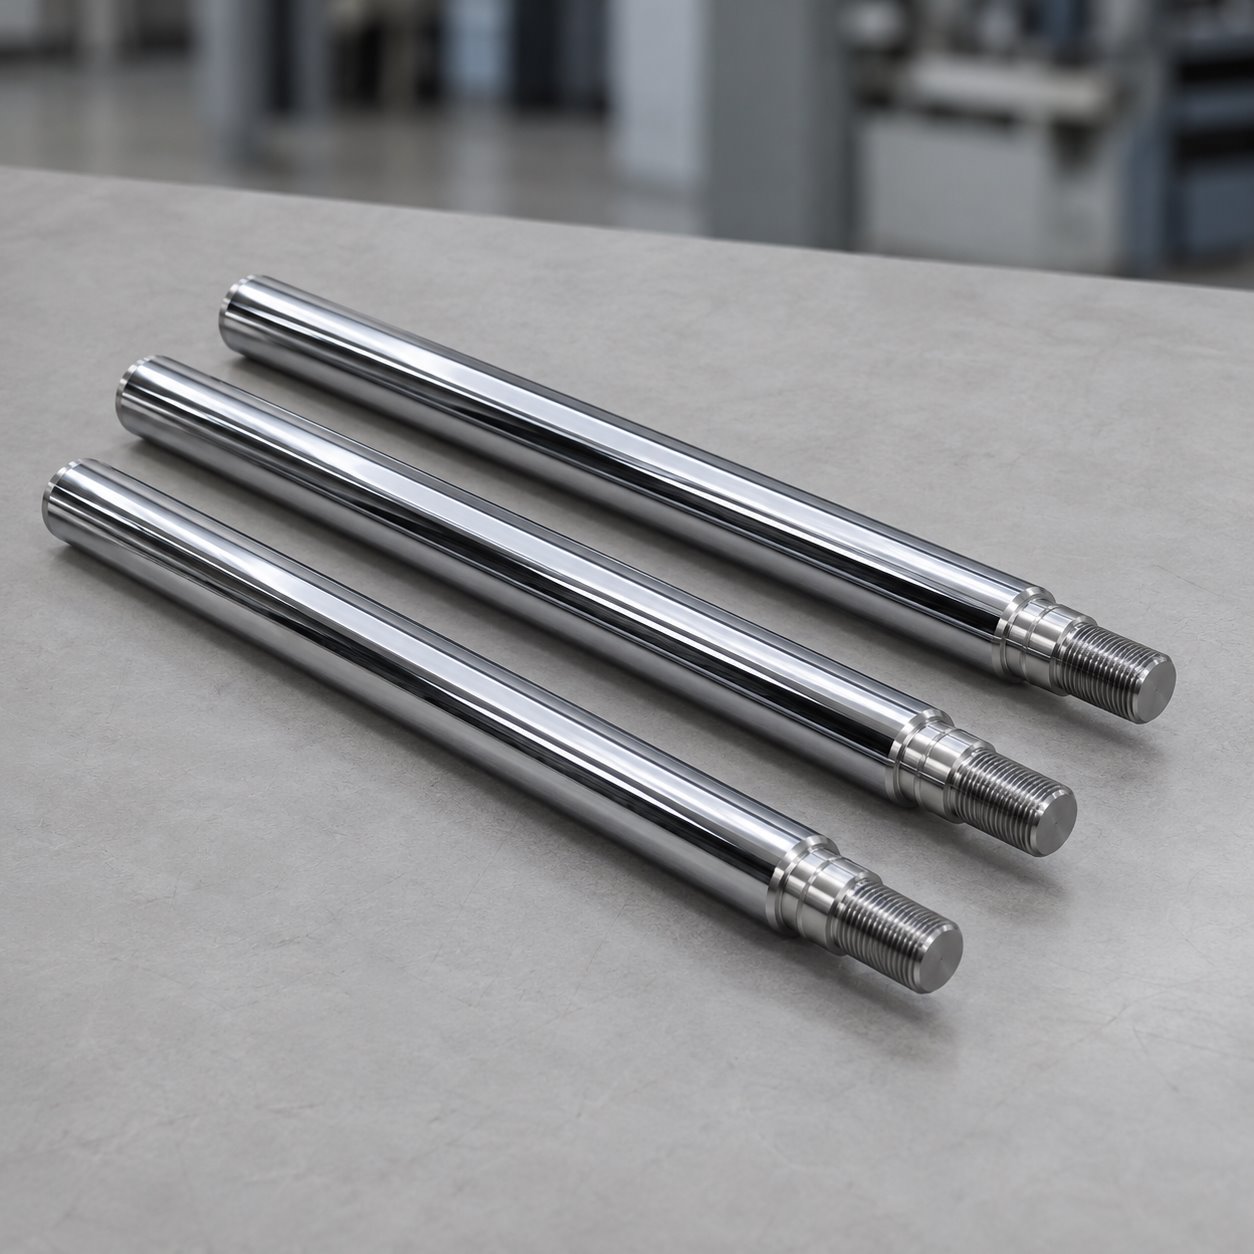
Процесс позволяет наносить износостойкое пластичное покрытие непосредственно на любые углеродистые, высоколегированные, нержавеющие стали, чугун, медь и медные сплавы, серебро, золото, никель, цинк, кадмий и их сплавы, после соответствующей обработки на алюминий, титан и их сплавы, а также производить покрытие хром по хрому. Технология обладает множеством преимуществ над существующими составами и позволяет эксплуатировать электролит хромирования без замены, в следствии его устойчивости к загрязнениям. Предлагаемые добавки обеспечивают выведение любых промышленных электролитов, в том числе и нерабочих (с большим содержанием хрома трехвалентного, ионов железа, меди и.т.д.) в новый режим.
 |
||
|---|---|---|
| Состав электролита, г/л: |
||
| Хромовый ангидрид | - 60 – 250 | |
| Металлоорганическая добавка №1 ТУ 2499-001-96636381-2011 |
- 0,5-7 | |
| Металлоорганическая добавка №2 ТУ 2499-002-96636381-2011 |
- 0,5-3 | |
Характеристики электролита:
- Температура электролита 40-800С. (Оптимальная температура 50-600С). Электролит хромирования не чувствителен к перепадам температуры в пределах технологического регламента. В диапазоне от 50 до 70 градусов покрытие не меняет внешнего вида (блеск одинаковый даже при изменении тока в диапазоне от 30 до 125 А/дм2) и своих характеристик.
- Скорость хромирования при 30 а/дм2 составляет 0,5-0,7мкм/мин.
- Электролит хромирования не чувствителен к ионам железа, хрома трехвалентного, меди. Повышенное содержание этих ионов не влияет на протекание процесса хромирования и качество хромового покрытия.
- Электролит хромирования обеспечивает надежную работу анодов (аноды не растравливаются и не пассивируются). Аноды из ванн не вынимаются, не чистятся.
- Агрессивность электролита снижена по отношению к стали в 2 раза, к латуни в 3,5 раза.
- Электролит позволяет наносить любые толщины без растрескивания и отслаивания покрытия. Возможно многократное хромирование хром по хрому без нарушения сцепления с основой и пластичности покрытия.
- Кроющая способность электролита составляет 95-100% (методом углового катода).
- Рассеивающая способность электролита по Филду (методом ближнего и дальнего катода) - составляет (40–50)%, в стандартном электролите хромирования (-33)%. Благодаря высокой кроющей и рассеивающей способности электролит позволяет наносить покрытие на сложнопрофильные детали (штампы, пресс-формы и др.), обеспечивая их полное прокрытие и высокую равномерность наносимого хромового покрытия.
- Металлоорганическая добавка №2 проявляет поверхностно - активные свойства, обеспечивая снижение летучести хромового ангидрида (расход хромового ангидрида снижается на 20-40%) - поэтому нет необходимости применения добавок типа "Хромин", "Хромоксан".
- На компоненты электролита разработана методика анализа. Используются простые аналитические методы.
Характеристики хромового покрытия:
- Микротвердость хромового покрытия непосредственно после нанесения из электролита на детали составляет 1150-1640 кг/мм2 при нагрузке 100г. по прибору ПМТ-3. Высокая твердость хромового покрытия обусловлена идеальной кристаллической решеткой хрома в процессе осаждения (впервые применен мицеллярный эффект осаждения данные растрового электронного микроскопа Tesla BS-340 института сверхтвердых материалов им.В.Н.Бакуля, г.Киев по хромовому покрытию).
- Покрытия беспористные при толщине свыше 3мкм, нет трещин. Отсутствие пор обеспечивает высокую коррозионную устойчивость покрытия.
- Получаемые покрытия имеют самый низкий коэффициент трения и самую низкую интенсивность износа из всех известных хромовых покрытий, как образца с хромовым покрытием, так и статического партнера, что может использоваться в парах трения для увеличения их ресурса.
- Неравномерность хромового покрытия при толщине свыше 100мкм на длине 1000мм не более 5мкм.
- Блеск покрытия увеличен на 20-25% по сравнению с покрытием из стандартного электролита.
- Хромовые покрытия пластичны (не напряженные), не отслаивается от основы при изгибе, изломе.
- Покрытие выдерживает испытания на воздействие сверхвысоких давлений (2500 атм в среде дизельного топлива ), у стандартного покрытия при 1800 атм происходит разрушение структуры, интенсивный износ и выкрашивание.
| Нормы расхода на 1м2 хромовых покрытий: | ||
|---|---|---|
| Расход хромового ангидрида рассчитывают по общепринятым методикам с учетом действия поверхностно-активных веществ. | ||
| Металлоорганическая добавка №1 ТУ 2499-001-96636381-2011 | 1- 3 г/м2 | |
| Металлоорганическая добавка №2 ТУ 2499-002-96636381-2011 | 3 г/м2 | |